
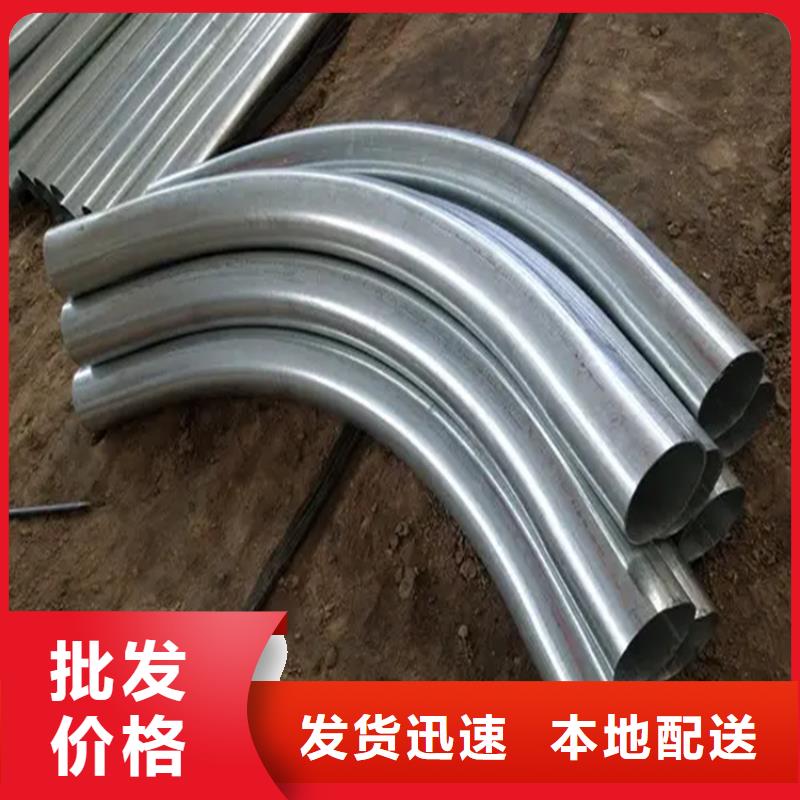

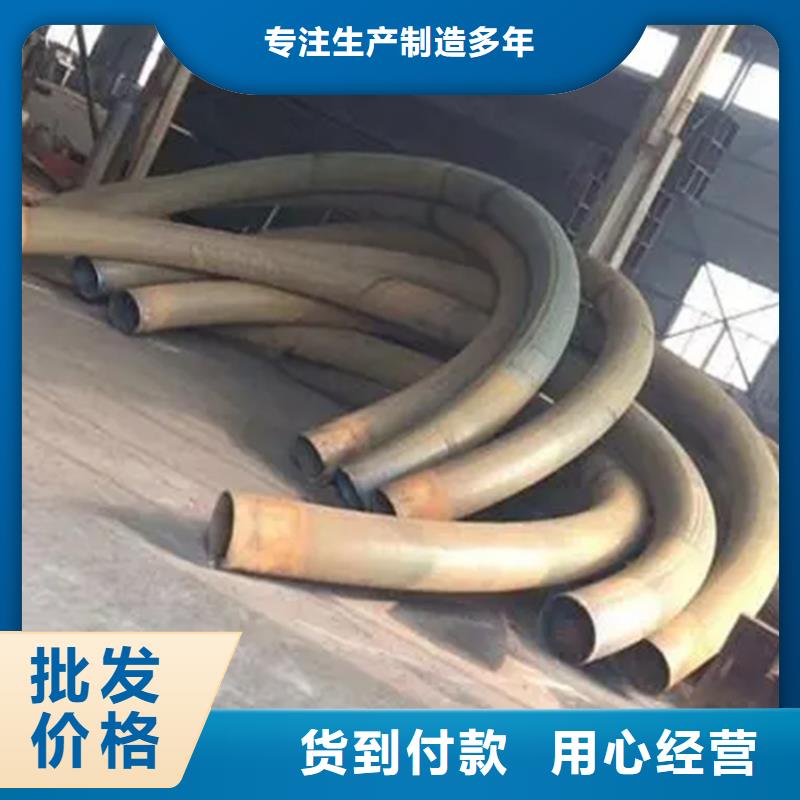

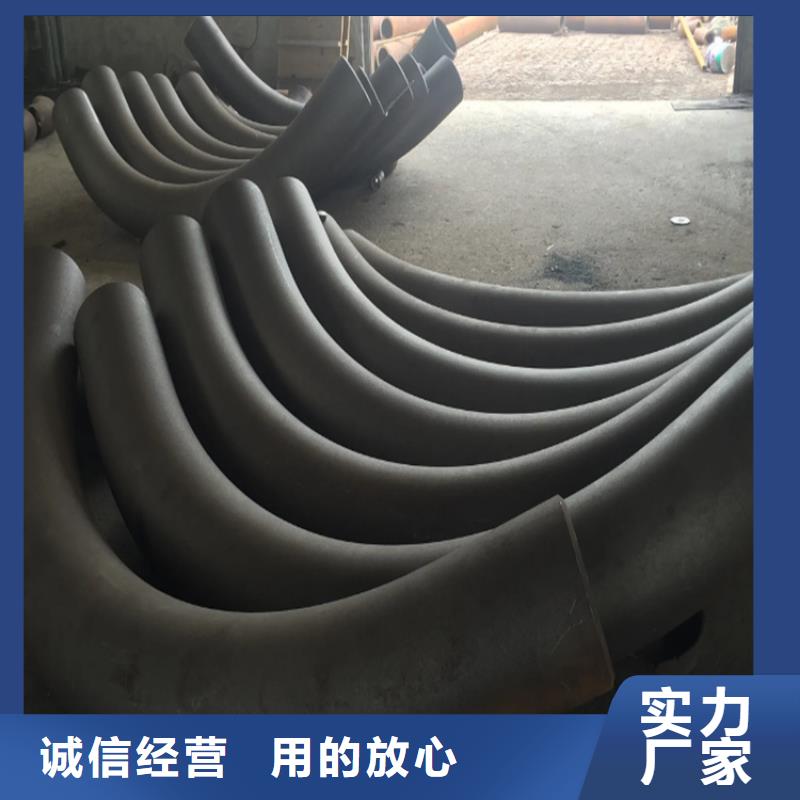
对于弯管O型弯管厂家产品,我们倾注了无尽的心血和热情。而我们的视频,正是我们向您展示这一成果的方式。
以下是:重庆丰都弯管O型弯管厂家的图文介绍
弯管加工中出现的问题有哪些原因。弯管的加工技术对日常生活有很大的帮助,但在使用产品的过程中也会出现很多问题,弯管上出现细微裂纹的缺陷,产品在制造过程中,如果高于相应水平的变形温度就会变形,因此在进行弯管加工时,外部出现一些裂纹,主要与弯管加工钢管的材料有关的情况有两种,在这种情况下,在产品变形速度低、张力高的类似成型条件下,弯管加工设备可能会导致损坏。 弯管加工中出现的问题有哪些原因 每个弯管都是在制作过程中通过一些次折弯完成的,在制作过程中管道可以更好地放置在弯管机上,因此设备可以应用钢管的弯矩,使钢管布局适当变形,弯头可以通过前下部模具主缸体的支撑向上移动,这将沿着顶部模具曲线的中心弯管加工直至制造,在加工产品的过程中,相应钢管的变形主要发生在上部模具中,上部模具起到的作用,弯管的曲线可以根据其他规格和其他材料塑料变形的阈值进行检查。 因此,在与其他管相对应的折弯产品的同时,不能在前夹具侧放置内管,进行弯管加工的同时,必须事先了解加工要求,为了更好地保证弯管的使用性能,因此将了解弯管的弧度如何工作,接下来因此将讨论弯管加工的弧度要求,可以节省管道设备和模具成本,并获得弯头空位是平坦或可扩展的曲面。 因此大直径弯管成型技术的基本过程中,首先焊接横截面为多边形的多边形或两端闭合的多边形形状的壳体,内部填充压力介质,由于上述几个原因,用户可以缩短制造周期,大大降低生产成本,不需要设备,适合现场加工大型弯头。


弯管制作褶皱原因哪些因素影响成本在加工过程中,每一弯折全是根据好多个弯折进行的,在加工过程中能够 合理地将无缝钢管放到弯折机里,那样机器设备就会对无缝钢管释放弯折扭距,使无缝钢管的布局造成适度的形变。根据前端开发的模主液压缸的支撑点,可以在上面锻炼,弯管使无缝钢管沿着模曲线图南部弯曲变直到弯曲成型,商品在生产加工的全过程中产生无缝钢管的形变弯管曲线图能够 依据其规格型号和材料不一样的无缝钢管塑性形变阀值合理明确,不一样的无缝钢管相匹配不一样的下模,商品在弯折全过程中不可以使管挨近前工装夹具。必须合理的放到挨近上模弯折缸一侧,弯管内胎后侧超过上胎的后侧150mm上下,另外在开展前3次弯折的全过程中为弯折缸的升程不适合过大,在后步工艺流程中弯折缸升程应慢慢增长。假如构造层面可以设计构思的更加有效,是能够 降低一些损坏难题的。像这样依赖的那样,在中后期应用的情况下,可以确保应用的质量,合理地提高应用时间。好的,人们弯管是如何合理地把握设计构思的呢?下人们必须考虑的个问题是弯管加工部件的设计。正因为在不同的办公环境中,人们对实际的规定是不同的。例如,在气力输送系统中,由于容易损坏,使用周期一般较短。坚持以后在设计构思的那时候,人们要尽可能的减少2个管材中间的空隙。次之,在设计构思弯管生产加工商品时,应尽可能确保循环系统的实际效果。这是为了避免原材料长期滞留在管道中,降低原材料间的冲击及其损伤的课题。正因为弯管生产加工度的设计构想更有效。伴随着时期的迅猛发展,各种各样生产工艺的不断创新和健全。人们会发觉,弯管机器设备也愈来愈多元化了。另外,因为客户要求的,弯管生产设备的特性也在改进和。只能那样才可以满足客户需求的要求。在生产加工弯管的情况下,务必留意到一个难题,那便是商品的生产成本。实际上,危害弯管生产成本的要素有许多。我们一起一起看一下实际的內容。比如,人们应用磨具具、设备维护等将涉及到成本费变化,而人力资本也会危害产品成本。


欢迎前来了解航萧管件(重庆市丰都县分公司)发布的 丰都本地弯管厂家、重庆丰都弯管加工价格, 重庆丰都中频弯管、重庆丰都本地附近园区U型弯管、丰都本地附近中频弯管厂家信息,服务质量好,性价比高,为您节省采购成本!
你是否知道弯管的这个知识,弯管是改变管道方向的管件,在管道交叉,转弯和绕梁等地方都可以看到弯管,煨制弯管具有柔韧性好,耐高压,低阻力的优点。因此,它经常在建筑中使用。 弯管的主要形式是:各种角度的弯管,U形管,来回弯(或称乙字弯)和弧形弯管等,弯管是具有任意弯曲角度的管件,在弯管时使用。弯管的弯曲半径用R表示,当R越大,管道的弯曲部分越大,弯曲越平滑;当R较小时,管的弯曲部分较小,并且弯曲较锐利。 来回弯的管子的弯曲末端的中心线之间的距离称为来回弯曲的高度,用字母h表示,来回弯是具有两个弯曲角度(通常为135°)的管件。 U形管是一种半圆形的管件。管两端的中心线之间的距离d等于弯曲半径R的两倍,U形管可以代替两个90°弯头,通常用于连接两个圆形的翼形散热器。 弧形弯管是具有三个弯曲角度的管件,侧面角度为135°,中间角度通常为90°。弧形弯管用于绕过其他管道,而弧形弯管通常用于对带有冷热水供应的卫生设备进行管道输送。 弯管的尺寸由管径,弯曲角度和弯曲半径决定,根据图纸和施工现场的实际情况确定弯曲角度,然后制出样板,照样板煨制并按样板检查煨制管件弯曲角度是否符合要求,样板可用圆钢煨制,圆钢的直径根据所煨管径的大小选用,10-14mm即可。弯管的弯曲半径应根据管道直径,设计要求和相关规定确定,它既不应该太大也不应该太小。由于弯曲半径太大,不仅要使用大量的材料,而且在管道的弯曲部分也要占用较大的面积,这会给管道的组装造成困难。如果选择的弯曲半径太小,则由于过度伸长而使弯管后面的管壁变薄,其强度降低,并且弯管的内管壁被压缩,形成褶皱状态。因此,一般规定,焊接弯管的弯曲半径应不小于管外径的1.5倍;冲压弯管的弯曲半径不应小于管道的外径;冷煨弯管的弯曲半径应不小于管外径的4倍;热煨弯管的弯曲半径应不小于管外径的3.5倍。 弯管时,一般规定管子弯曲后,管壁减薄率不得超过15%,这样的目的是为了使管子弯曲后不对原有的工作性能有过大改变。


